




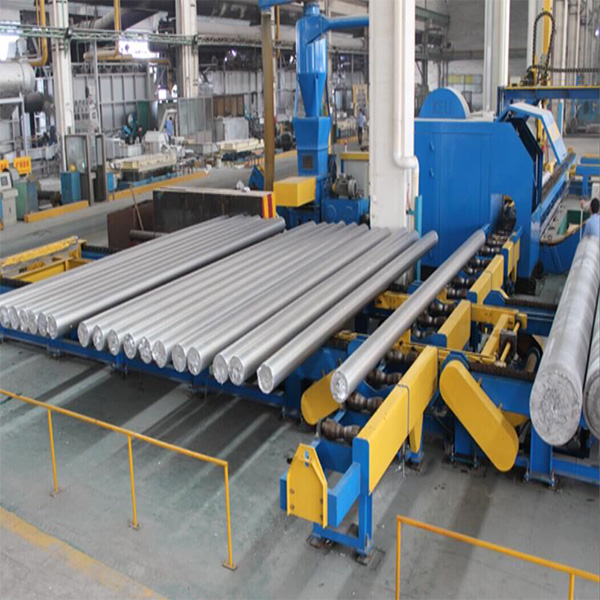
Stroj na rezanie hliníkových polotovarov
Linka zvláda rezanie dlhých aj krátkych tyčí, automaticky zhromažďuje narezané konce a briketuje hliníkové triesky na zhodnotenie.
1. Digitálne nastavenie dĺžky rezu na rozhraní človek-stroj – žiadne manuálne meranie a žiadne zastavenie stroja na zmenu dĺžky rezu.
2. Dĺžka posuvu počítaná enkodérom, takže dĺžka rezu zostáva presná počas dlhého priebehu bez posunu.
3. Hlavná píla na páse reže celý zväzok naraz, namiesto toho, aby rezala polotovary jeden po druhom.
4. Odrezané konce automaticky padajú do zbernej nádoby; triesky sa zhromažďujú a briketujú, a nie sa zmetajú ako odpad.
5. Manipulátor upína polotovar pre cyklovanie posuvu a kompresie, takže rez sa vykonáva pod kontrolovaným zaťažením.
6. Celá linka pod PLC riadením s automatickou ochranou reťaze.
7. Automatické váženie a stohovanie pri vyprázdňovaní.
Vysokozdvižný vozík umiestňuje polotovary na dopravný reťaz podávacieho zariadenia. Podávač zdvihne niekoľko polotovarov naraz na dopravný pás, ktorý ich prepraví k hlavnému pílovému stroju. Hlavný stroj rozreže materiálovú hlavu; rezaná hlava spadne do zberného boxu. Obsluha digitálne zadá požadované dĺžky dlhých a krátkych tyčí. Manipulátor upne polotovar a spustí cyklus podávania a kompresie, zatiaľ čo kodér počíta dĺžku podávania a píla reže na nastavený rozmer. Narezané polotovary sa presúvajú z vykladača na výstupný stôl, kde ich manipulátor alebo stohovač stohuje do zväzkov.
Presnosť pochádza z dĺžky posuvu riadenej enkodérom, a nie z mechanického dorazu. Enkodér počíta skutočnú dráhu, takže dĺžka rezu sa nekĺže, keď sa linka zahrieva alebo keď sa pohon opotrebováva. Upnutie manipulátorom počas posuvu aj kompresie zabraňuje pohybu polotovaru pod zaťažením píly, čo udržiava konce rezu rovné.
Predvalky sa narežú na presnú dĺžku s hranatými koncami a odstránia sa vrchná a chvostová časť materiálu. Štvorcové, presne dimenzované predvalky sa spoľahlivejšie vkladajú do extrúzneho lisu a znižujú odpad na tupých koncoch.
1. Rezanie odlievaného extrúzneho polotovaru na dĺžku lisu.
2. Rezanie dlhej a krátkej tyče na tej istej línii.
3. Odstránenie hlavy a chvosta materiálu po odliatí.
4. Zariadenia na výrobu sochorov pripravujúce vsádzaný materiál pre extrúzne lisy.


- English
- French
- German
- Portuguese
- Spanish
- Russian
- Japanese
- Korean
- Arabic
- Irish
- Greek
- Turkish
- Italian
- Danish
- Romanian
- Indonesian
- Czech
- Afrikaans
- Swedish
- Polish
- Basque
- Catalan
- Esperanto
- Hindi
- Lao
- Albanian
- Amharic
- Armenian
- Azerbaijani
- Belarusian
- Bengali
- Bosnian
- Bulgarian
- Cebuano
- Chichewa
- Corsican
- Croatian
- Dutch
- Estonian
- Filipino
- Finnish
- Frisian
- Galician
- Georgian
- Gujarati
- Haitian
- Hausa
- Hawaiian
- Hebrew
- Hmong
- Hungarian
- Icelandic
- Igbo
- Javanese
- Kannada
- Kazakh
- Khmer
- Kurdish
- Kyrgyz
- Latin
- Latvian
- Lithuanian
- Luxembou..
- Macedonian
- Malagasy
- Malay
- Malayalam
- Maltese
- Maori
- Marathi
- Mongolian
- Burmese
- Nepali
- Norwegian
- Pashto
- Persian
- Punjabi
- Serbian
- Sesotho
- Sinhala
- Slovak
- Slovenian
- Somali
- Samoan
- Scots Gaelic
- Shona
- Sindhi
- Sundanese
- Swahili
- Tajik
- Tamil
- Telugu
- Thai
- Ukrainian
- Urdu
- Uzbek
- Vietnamese
- Welsh
- Xhosa
- Yiddish
- Yoruba
- Zulu
- Kinyarwanda
- Tatar
- Oriya
- Turkmen
- Uyghur